Екак - Как? Какво? Къде? Защо?

Намери или сподели решението на проблема си!
Дата и час: 15 Ное 2026, 14:57:35

Часовете са според зоната UTC + 2 часа [ DST ]


Напиши нова тема Отговори на тема  [ 6 мнения ] 
Автор Съобщение
МнениеПубликувано на: 27 Яну 2017, 19:16:08 
Offline
Активен
Аватар

Регистриран на: 31 Мар 2014, 13:16:01
Мнения: 1633
Местоположение: Русе
В оня форум се беше завирила тема за ножовете и някой беше писал че ножовете на щрайхмус JET не подлежели на заточване.Вчера ги занесох и днес ги взех,три комплекта за абрихта и два за щрайха 30 лв. за заточване,човека каза че ако не са много наранени може още поне 4-5 заточвания.Поставих ги на щрайха и за моя изненада работеха много по-добре от оригиналното заточване.Материала излизаше полиран.

_________________
От наръчника на младия майстор: Когато вече нищо друго не помага, седни и прочети инструкциите.


Върнете се в началото
 Профил  
 
МнениеПубликувано на: 27 Яну 2017, 22:31:54 
Offline
Активен

Регистриран на: 14 Май 2016, 10:30:47
Мнения: 3608
Разлики в заточването за различни стомани


HSS / High Speed Steel/

си е стандартно обозначение за бързорежещи кобалтови стомани в машиностроенето. По рано си им викахме на съкратено инструментална стомана. Примерно повечето от качествените свредла за метал са точно от такива стомани. Но това не пречи и да се ползват за дървообработка защото при заточване правят хубав и остър режещ ръб.


Другото което ми е известно TCT /Tungsten Carbide Tipped/ Това са твърдосплавни пластини и в повечето случаи са наплавени на циркулярни дискове макар че съм виждал на ръчни ел. рендета да пише че са такива и не е невъзможно защото пластини с такива размери могат да се направят а и се правят дори и от още по капризни сплави. Ако не бъркам някъде ги водят и HM /Hard Meta/ Но не съм много убеден че са еднакви. Разликата е че са много по износо устойчиви и имат още по висока скорост на рязане но не могат да се заточват до много остри ръбове защото са с по голяма твърдост по подразбиране и почват да се къртят.
А това инструментални стомани DS само подозирам че се отнася за едни ламинати. Двуслойни и трислойни сандвичи в които в средата е сложено пак твърдосплавна пластина но с още по голяма твърдост. Освен палстина може да е и някаква друга стомана с по голяма твърдост при закалка и само тя на такива натоварвания няма да издържи. За тях само съм чувал и чел че се използват на хептен високи обороти. И са за много специални цели.


Последна промяна lov на 28 Яну 2017, 01:51:41, променена общо 1 път

Върнете се в началото
 Профил  
 
МнениеПубликувано на: 29 Яну 2017, 10:38:04 
Offline
Активен

Регистриран на: 14 Май 2016, 10:30:47
Мнения: 3608
Тани разцепи темата за стоманите но предпочитам да дам пояснението тука. Това обяснение, че не може ли да се точат не е правилно. Единственото положение е само тогава когато са накъсени до толкова че има опастност да не могат да се захванат сигурно и стабилно на вала.

А относно заточването.
Много е важен ъгъла и за всяка стомана е различен. Може да се различва с 1 градус но това дава коренна разлика после в рязането. И не маловажното и може би основно е да се работи без прегряване и с подходящия абразив. А най добре е да става с постоянно охлаждане в зоната на отнемане на абразива. И на сухо става но подаването трябва да е много по малко така че да не се получи локално прегяване и съотвено разкаляване на стоманата. Чувал съм приказката аз да махна щръбката пък после ще го карам по леко. А веднъж осран по този начин нож вече не става за нищо. Някои самозакаляващи стомани могат да понесат в известна степен това но пак не е гаранция че друг е точно от същата и ще го понесе. Забравих да спомена че ъгъла на заточване може и да зависи и от вида на обработваемата дървесина в зависимост дали е твърда или мека. За домашните майстори не е толкова фатално но не е лошо да се знае.


Върнете се в началото
 Профил  
 
МнениеПубликувано на: 29 Яну 2017, 14:19:19 
Offline
Активен
Аватар

Регистриран на: 17 Яну 2014, 00:24:39
Мнения: 3234
Местоположение: Сопот
lov написа:
Тани разцепи темата за стоманите но предпочитам да дам пояснението тука.


Аа, недей така де! Ако си една мома, ще си много труден! Какво ще ти стане толкова, няма да ти се протърка... клавиатурата. :ха: Пък и не те карам ти да преписваш. Нито ви развалям мохабета тук, пишете си, не ми пречите - всичко написано си стои. Нищо не цепя, а преписвам буква по буква :вино:


Ей сега ще препиша и последното ти мнение, че ще е полезно, когато някой търси информация за заточване! Дано да нямаш против ;-)

ПП То направо преписах половината тема

Сега спокойно може да споделите някоя таблица с ъгли за заточване :ихаа:


Върнете се в началото
 Профил  
 
МнениеПубликувано на: 29 Яну 2017, 20:04:12 
Offline
Активен

Регистриран на: 14 Май 2016, 10:30:47
Мнения: 3608
Не се сърдя но ей сега ще ти кажа примерно че на циркулярните дискове с наплавени твърдосплавни пластини ъглите на заточване са много повече и там пак за всеки си има различен ъгъл който зависи пак от вида на пластината режима на рязане вида на дървесината и периферната скорост. Същото се отнася и за обикновенните дискове па там зависи и чапраз какъв е щото им няколко вида и ти пак ще отвориш нова тема. :D
Истината е че за малки работилнички това не ги касае. Виж за серийното производство където се гонят освен качество на среза и производителност има защо да се занимава човек. Но в случая както при нас най добрия вариант е да се повтори същията ъгъл на заточката. Или както в случая на Гошо заточен вероятно с малко променен ъгъл и паснало на неговата машина поради някаква причина. Примерно различна периферна скорост. Но да тръгнеш целенасочено да повтаряш нещо от друг модел на който не знаеш никакви параметри на стоманата или режима на рязане е неоправдано. При фабричните заточки производителя се е опитал да извади максималното при някави усреднени параметри и при хоби работилничките едва ли някой ще усети разликата. Отделно за да се заточва качествено си трябват поне сносни приспособления за да има повторяемост на резултатите. Е най добре на професионална машина но и с добър оператор. Защото и това си е занаят и си трябват освен познания и мерак да работиш качествено. Утре ако ми остане време ще се опитам да ударя някое кадро на няколко профи заточни машини.
Та в резюме точна рецепта за ъглите няма. Няма и да намерите дори и в разни стари учебници или справочници. То не че няма да намерите но ще е пак почти с информативен характер. А таблица ще попитам също утре дали ще ми изровят. Аз нямам, занимавам се да ремонтирам машини но не и да точа :) Даже конкретно с дървообработващи машини практиката не ми е кой знае колко голяма. По стечение на обстоятелствата имат превес в последните 4-5 години. А основните ми знания са от машиностроебива. Та не бива мненията ми да се считат като на някой корифей в занаята. Колкото повече ръчкам толкова повече разбирам колко още не знам.
:ра:


Върнете се в началото
 Профил  
 
МнениеПубликувано на: 31 Яну 2017, 00:08:56 
Offline
Активен

Регистриран на: 14 Май 2016, 10:30:47
Мнения: 3608
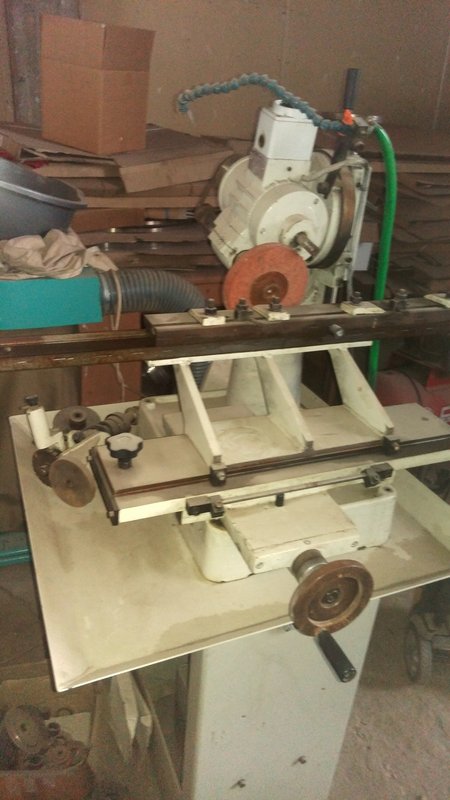
Ето обещаните снимки от профи машини за заточване на дърводелски инструменти. И понеже темата е за ножове на абрихт да почна от там. Снимах с телефона защото нямах камера и качеството каквото е толкова.
Прикачени файлове:
IMG_20170130_141556.jpg
IMG_20170130_141556.jpg [ 286.31 KiB | Прегледано 7340 пъти ]

В момента на нея е сложен плосък камък на допълнителния вал за високи обороти. Но в зависимост от работната скорост на абразива могат да се сменят и ремъчните шайби от зад а също така и да се закрепват и директно на оста на двигателя. Там в повечето случаи се ползват камъни тип камбана. Като същите се ползва и за заточване на циркулярни дискова защото машината е универсална. Но основното им предназначение е точно за заточване на листови ножове. За дисковете се слага допълнително приспособление което не съм показал.
п.п. Сега видях че се вижда във тавата.
Прикачени файлове:
IMG_20170130_141544.jpg
IMG_20170130_141544.jpg [ 307.76 KiB | Прегледано 7340 пъти ]

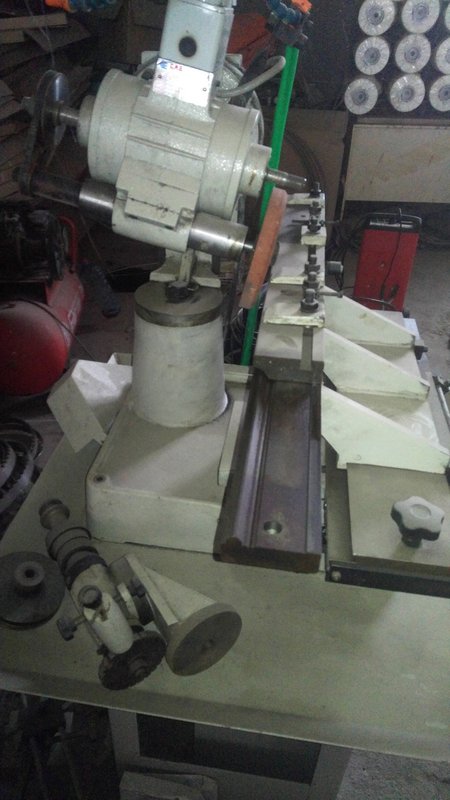
И едно кадро от другата страна.
Прикачени файлове:
IMG_20170130_141612.jpg
IMG_20170130_141612.jpg [ 325.16 KiB | Прегледано 7340 пъти ]

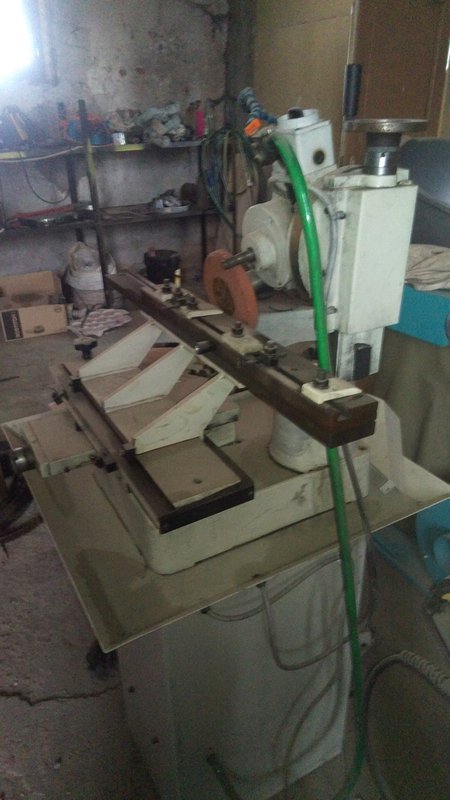
Заточването се прави с водно охлаждане. Машинката позволява насртойка на почти всякакви ъгли на заточване.
Виждал съм и самоделки но тогава не са ми били приоритет и за това не съм ги снимал. Но не са сложни за изработка и също са с регулируеми игли на заточване. Ако някой се захване да прави ще рисувам и обяснява.
И още няколко машинки пък Тани да си ги слага по негов избор в която тема иска. Щото ще ми се ми се отрият пръстите от клавиатурата. :ха:
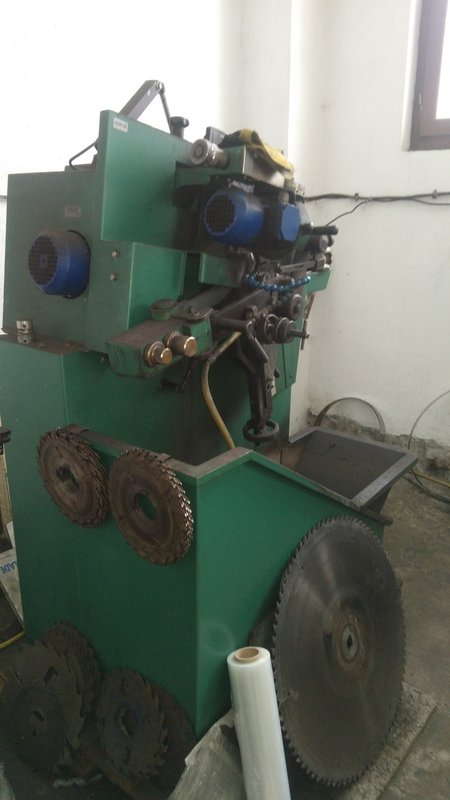
Ето една за заточване на видирани дискова. Хваща както по малки така и по големи дискове от тези дето са до нея. Заточването става само изключително с диамантени шайби. За съжаление нямаше нищо закачено на нея а бях се намръзнал и не ми се чакаше да качат нещо за показно.
Прикачени файлове:
IMG_20170130_141309.jpg
IMG_20170130_141309.jpg [ 215.9 KiB | Прегледано 7340 пъти ]

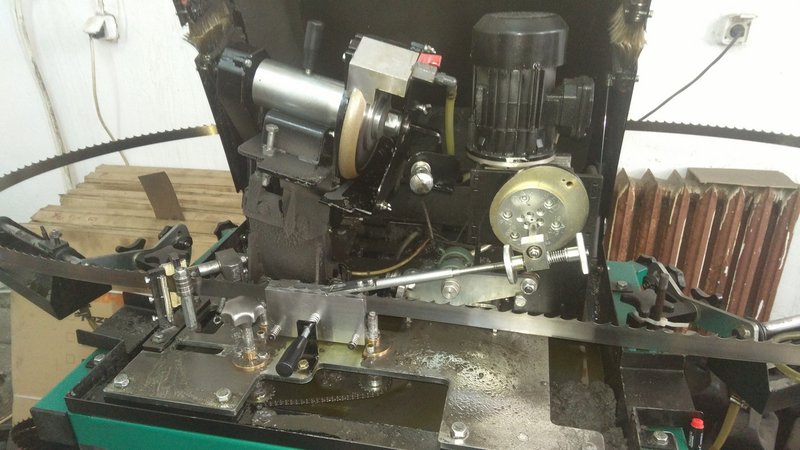
И една за заточване на банцигови ленти.
Прикачени файлове:
IMG_20170130_141129.jpg
IMG_20170130_141129.jpg [ 338.1 KiB | Прегледано 7340 пъти ]

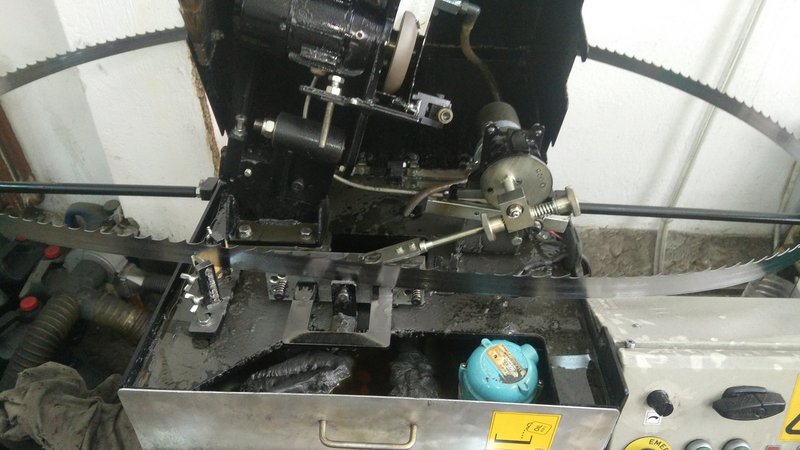
И още една малко по малка.
Прикачени файлове:
IMG_20170130_141213.jpg
IMG_20170130_141213.jpg [ 318.48 KiB | Прегледано 7340 пъти ]

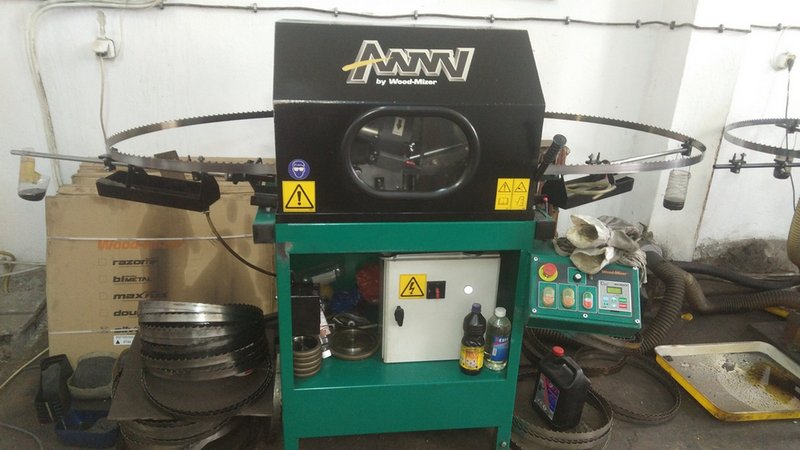
И как изглежда в работно състояние.
Прикачени файлове:
IMG_20170130_141100.jpg
IMG_20170130_141100.jpg [ 265.15 KiB | Прегледано 7340 пъти ]

При тях заточването също се извършва с диамантен инструмент. Като охлаждането също е принудително и се използва специално масло. Както при машината за дисковете така и тука процеса е напълно автоматизиран.
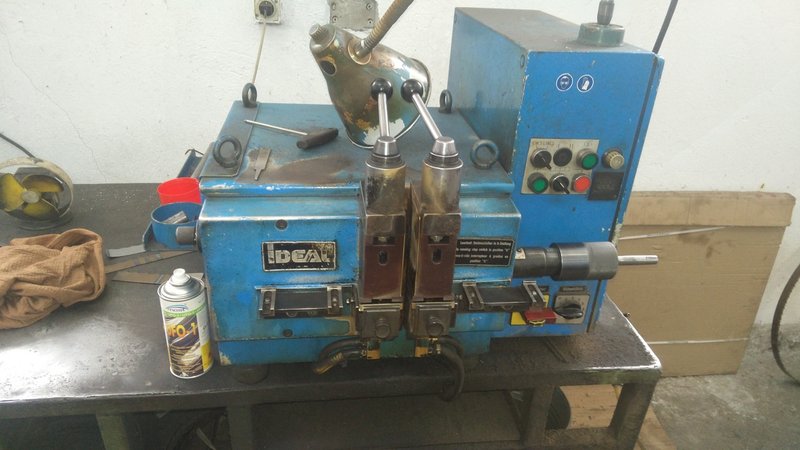
И кат я подкарах на тема банцигови ленти ето две машинки на които се извършва челно заваряване. Ползва се както за изработката на нови ленти така и за ремонт на скъсани. Процеса е също напълно автоматизиран. Заварка и последващо отгряване. Не се ползват никави припои флюсове и т.н. както се правеше в миналото. Здравината в зоната не отстъпва по нищо от останалата част от лентата. Почти е невероятно да се скъса лента точно на същото място.
Прикачени файлове:
IMG_20170130_141248.jpg
IMG_20170130_141248.jpg [ 301.07 KiB | Прегледано 7340 пъти ]

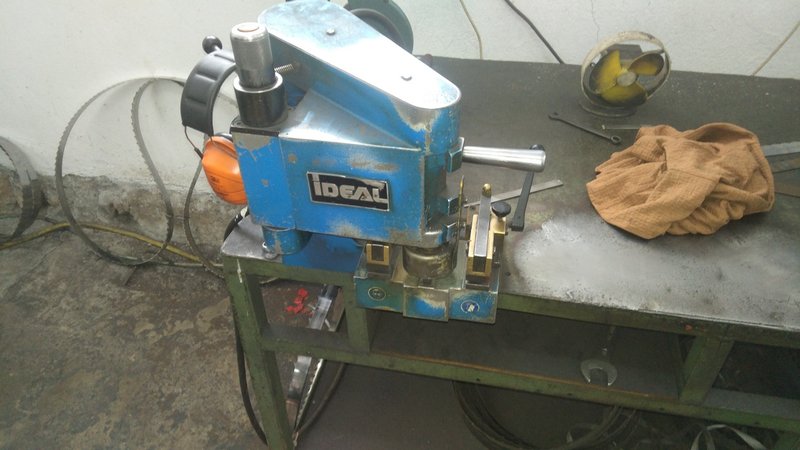
А след заварката на тази се извършва нейното шлайфане.
Прикачени файлове:
IMG_20170130_141242.jpg
IMG_20170130_141242.jpg [ 290.28 KiB | Прегледано 7340 пъти ]


Тани ти си на ход. :D
И не се правя на ощипана мома. Не се сърдя какво да се прави влез ми в положение мързелив съм си. :кавички:
Разрешавам ти дори да ме редактираш щом сметнеш за добре.
Аз ще пия още една
:ра:
пък ти се труди. :браво:

П.П. Питай за някаква документация за ъгли но нямат. Работят по фабрично направените и само по изрично желание на клиента могат да ги променят но се оказва че мераклии няма.


Върнете се в началото
 Профил  
 
Покажи мненията от миналия:  Сортирай по  
Напиши нова тема Отговори на тема  [ 6 мнения ] 

Часовете са според зоната UTC + 2 часа [ DST ]


Кой е на линия

Потребители разглеждащи този форум: 0 регистрирани и 0 госта


Вие не можете да пускате нови теми
Вие не можете да отговаряте на теми
Вие не можете да променяте собственото си мнение
Вие не можете да изтривате собствените си мнения
Вие не можете да прикачвате файл

Търсене:
Иди на:  
cron
Форума се задвижва от phpBB® Forum Software © phpBB Group
Преведено от yarnaudov.com